

نشتی دوغاب از بین صفحات فیلتر پرس؛ مشکل از رگلاژ جک است یا کیفیت دوخت و برش مدیا؟

پاشش ناگهانی دوغاب با فشار ۱۰ تا ۱۵ بار از درز میان صفحات فیلترپرس، تنها یک مشکل نظافتی در سالن تولید نیست؛ این اتفاق نشاندهنده شکست خط آببندی دستگاه است که هم ایمنی اپراتورها را به خطر میاندازد و هم باعث میشود فشار داخل اتاقکها به حد استاندارد نرسد و کیک لجن بهصورت خمیری تخلیه شود.
هنگامی که اپراتور با چنین صحنهای مواجه میشود، اولین واکنش غریزی، بالا بردن فشار پک هیدرولیک برای فشردهتر کردن صفحات به یکدیگر است. اما اعمال فشار بیشازحد به جک بدون شناسایی علت اصلی، نهتنها نشتی را متوقف نمیکند، بلکه میتواند به شکستگی دستههای صفحات پلیمری یا تاب برداشتن شاسی دستگاه منجر شود. برای حل ریشهای این مشکل، باید بین خطای مکانیکی سیستم هیدرولیک و ضعف ساختاری مدیای فیلتراسیون تفکیک قائل شد.
تشخیص درست منشأ نشتی دوغاب از بین صفحات، از آسیب به جک هیدرولیک و هدررفت مواد اولیه جلوگیری میکند.
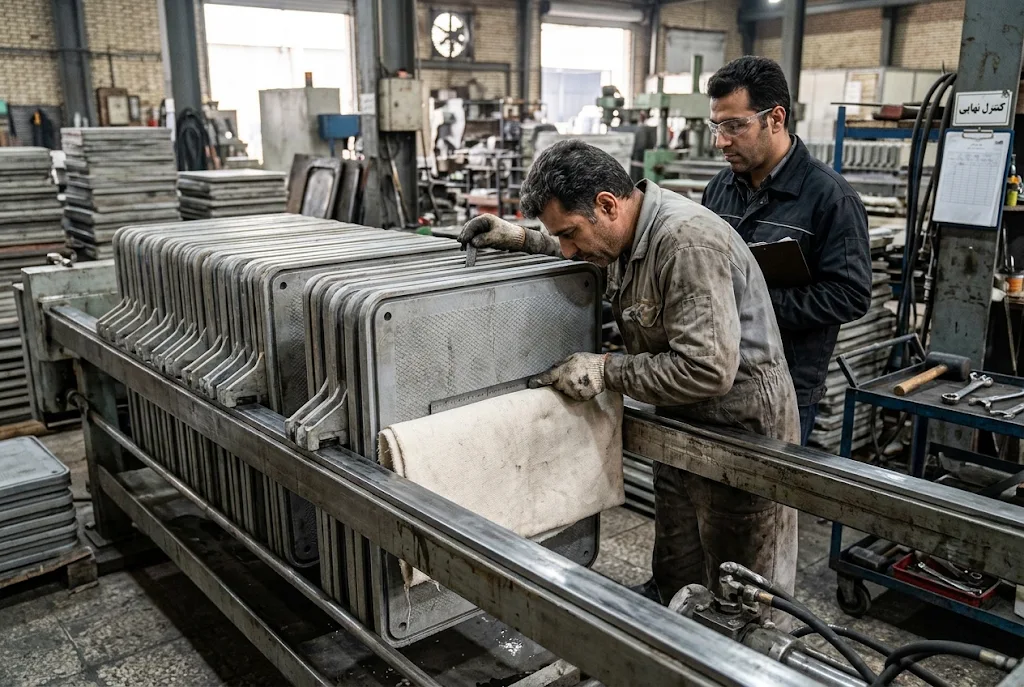
۱. چه زمانی مشکل از رگلاژ جک و سیستم هیدرولیک است؟
اگر نشتی دوغاب بهصورت یکنواخت از بخشهای مختلف دستگاه و همزمان با بالا رفتن فشار پمپ تغذیه رخ میدهد، ابتدا باید سیستم مکانیکی و هیدرولیک بررسی شود. سه عامل اصلی در این بخش عبارتاند از:
-
افت فشار در مدار هیدرولیک (خرابی شیر یکطرفه یا پکینگ جک): اگر عقربه مانومتر جک در طول سیکل ۳۰ تا ۴۵ دقیقهای آبگیری بهتدریج افت کند، صفحات به اندازه چند میلیمتر از هم فاصله میگیرند و دوغاب راه فرار پیدا میکند.
-
تجمع جرم و کیک خشکشده روی لبههای آببندی صفحه: اگر پس از تخلیه کیک، خردههای لجن خشکشده روی فریم بیرونی صفحات باقی بماند، در سیکل بعدی مانع از چفت شدن کامل صفحات روی یکدیگر میشود.
-
عدم تراز بودن شاسی و ریلهای کناری: در صورت خارج شدن شاسی از تراز افقی یا سایش لقمه صفحات، فشار جک بهصورت نامتقارن به صفحات منتقل شده و یک سمت دستگاه دچار نشتی میشود.
در خطوطی که فرآیند تنظیم فشار جک در دستگاه فیلترپرس بهدرستی انجام میشود و مانومتر هیدرولیک در طول سیکل کاملاً ثابت میماند، بیش از ۸۰ درصد نشتیهای نقطهای و فوارهای مستقیماً به کیفیت تولید و دوخت پارچه برمیگردد.
۲. نقش کیفیت دوخت و برش لیزری مدیا در آببندی صفحات
پارچه فیلترپرس علاوهبر جداسازی ذرات جامد از مایع، نقش واشر آببندی (Gasket) را بین دو صفحه مجاور ایفا میکند. کوچکترین نقص در تولید مدیا، این لایه آببندی را از بین میبرد:
ریشریش شدن لبهها در برشهای غیراصولی (برش سرد)
در کارگاههایی که پارچه را با قیچی یا تیغ معمولی برش میدهند، الیاف پلیپروپیلن در لبههای بیرونی باز و ریشریش میشوند. این رشتههای آزاد مانند یک فتیله عمل کرده و دوغاب را از داخل اتاقک پرفشار به بیرون از لبه صفحات هدایت میکنند. در تولیدات استاندارد، تمام لبهها و سوراخهای گوشه باید با دستگاه برش لیزری حرارتی بریده شوند تا سر نخها ذوب و مهروموم شوند.
ضعف دوخت دور گردن (Neck) و عدم تقارن الگو
در پارچههای جفتی (گردندار)، دو تکه پارچه از طریق یک استوانه پارچهای از داخل سوراخ تغذیه مرکزی به هم متصل میشوند. اگر طول این گردن چند میلیمتر کوتاهتر یا بلندتر از ضخامت صفحه باشد، یا دوخت آن با نخ ضعیف و تکردیفه انجام شده باشد، در همان سیکلهای اول زیر فشار دوغاب باز شده و سیال به پشت پارچه و درز صفحات نفوذ میکند.
برش لیزری حرارتی و تقویت دوخت دور گردن، مانع از ریشریش شدن لبهها و فرار دوغاب از خط آببندی میشود.
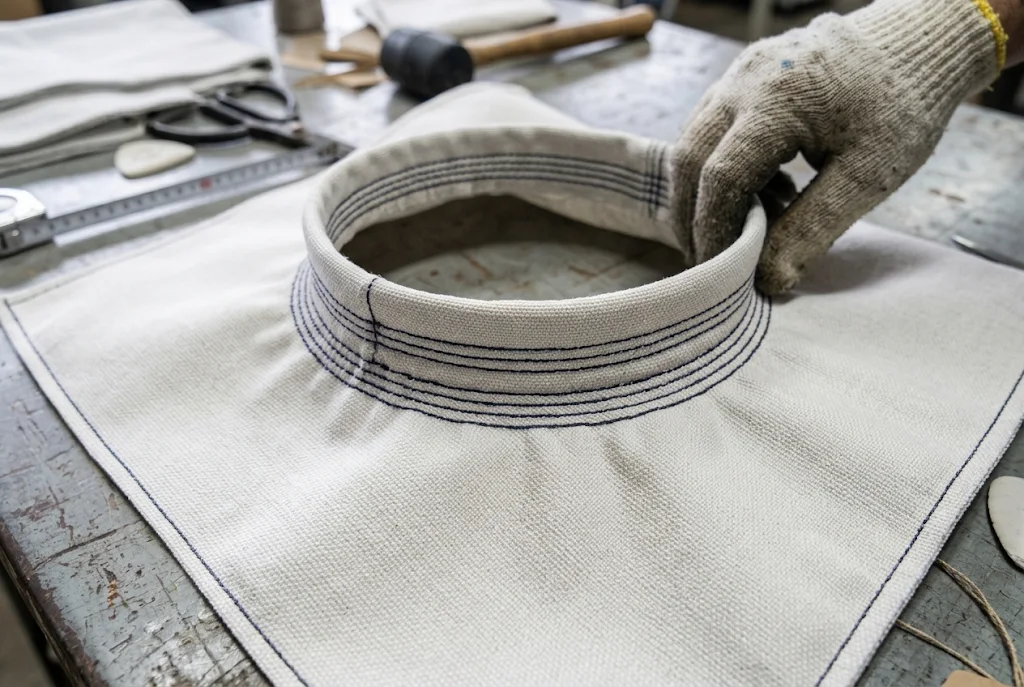
۳. چه زمانی باید سراغ پارچههای واشر دار (CGR) یا لاتکسکاری لبهها رفت؟
در صنایعی که سیال ورودی بسیار رقیق و پرفشار است، سمی یا خورنده است (مانند اسیدهای صنعتی و صنایع دارویی) یا هدررفت دوغاب هزینه سنگینی دارد، پارچههای معمولی بهتنهایی پاسخگو نیستند. در این شرایط دو راهکار مهندسی وجود دارد:
-
لاتکسکاری یا PVC کردن حاشیه پارچه: در این روش، نوار بیرونی پارچه که روی لبه صفحه قرار میگیرد با لایهای از پلیمر انعطافپذیر آغشته میشود تا منافذ پارچه در ناحیه آببندی کاملاً مسدود شوند و هیچ نشتی مویرگی رخ ندهد.
-
استفاده از مدلهای شیاردار (CGR): در این سیستم، دور تا دور پارچه یک نوار لاستیکی (واشر) دوخته میشود که دقیقاً داخل شیار محیطی صفحه پلیمری قفل میگردد و آببندی ۱۰۰ درصدی ایجاد میکند.
به همین دلیل، کارشناسان توصیه میکنند پیش از خرید پارچه فیلترپرس استاندارد، حتماً نقشه فنی صفحه، نوع سیستم تغذیه (مرکزی یا گوشه) و مدل آببندی دستگاه به تولیدکننده ارائه شود تا الگوی برش با دقت میلیمتری اجرا گردد.
تطابق دقیق الگوی برش مدیا با شیارها و سوراخهای صفحه پلیمری، شرط اصلی کارکرد بدون نشتی خط تولید است.
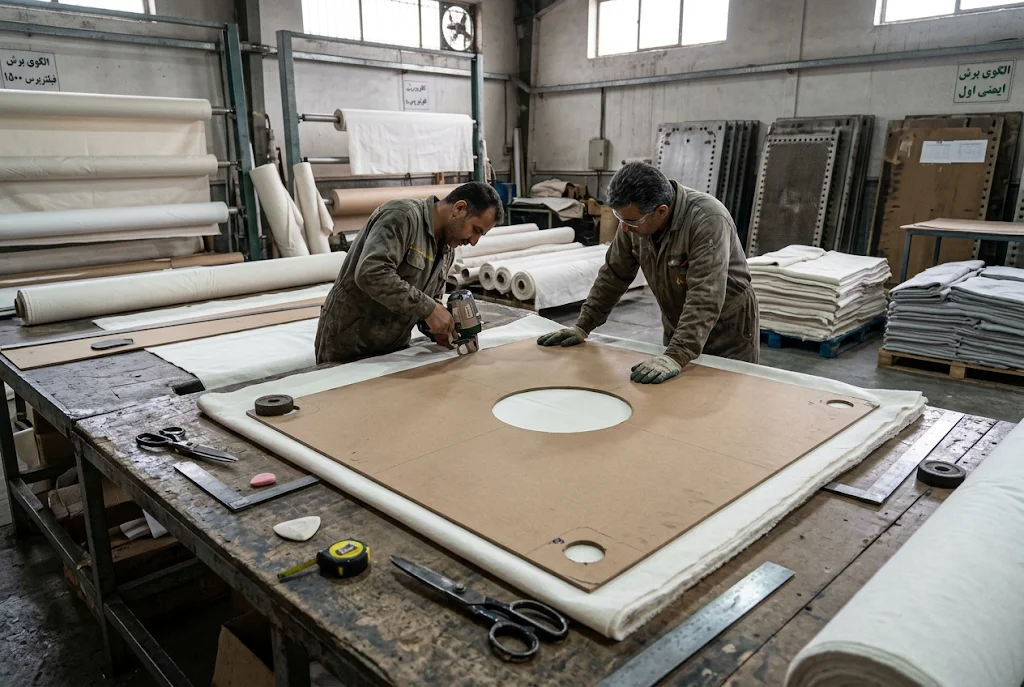
سوالات متداول درباره رفع نشتی دوغاب در فیلترپرس
۱. چرا در هفتههای اول نصب پارچه جدید، مقدار کمی چکه کردن آب از لبهها مشاهده میشود؟
در پارچههای خام و بدون پوشش لاتکس، در دقایق ابتدایی راهاندازی ممکن است مقدار ناچیزی آب زلال از بافت لبهها عبور کند که پس از تشکیل اولین لایه کیک و فشرده شدن الیاف معمولاً متوقف میشود. اما اگر دوغاب کدر و گلآلود خارج شود، نشاندهنده نقص در دوخت، برش یا رگلاژ جک است.
۲. آیا افزایش فشار جک هیدرولیک میتواند نشتی ناشی از پارگی گردن پارچه را متوقف کند؟
خیر؛ اگر پارچه از ناحیه گردن یا درز داخلی پاره شده باشد، دوغاب به پشت پارچه نفوذ میکند و حتی با بالاترین فشار جک نیز از مجاری تخلیه یا درز صفحات بیرون میزند. در این حالت تنها راهکار، تعویض پارچه آسیبدیده است.
۳. چگونه میتوان از فرسودگی زودهنگام لبههای پارچه در اثر فشار صفحات جلوگیری کرد؟
تمیز کردن کامل لبههای صفحات با کاردک پلاستیکی پس از هر تخلیه و اطمینان از عدم وجود چینخوردگی روی پارچه هنگام بستن دستگاه، عمر ناحیه آببندی مدیا را به شکل چشمگیری افزایش میدهد.
تولید مدیاهای آببندیشده با برش لیزری و دوخت صنعتی
رفع دائمی مشکل نشتی در خطوط فیلتراسیون، نیازمند هماهنگی دقیق میان طراحی صفحه، فشار جک و کیفیت دوخت مدیا است. مجموعه تولیدکننده تجهیزات فیلتراسیون، فیلترپرس ایران با در اختیار داشتن دستگاههای برش لیزری تماماتوماتیک، خطوط دوخت صنعتی با نخهای مقاوم به کشش و امکان اجرای آببندیهای تخصصی لبهها، انواع پارچه فیلترپرس را دقیقاً مطابق نقشه صفحات هر کارخانه تولید و عرضه میکند تا خطوط آبگیری بدون نشتی و افت فشار به فعالیت خود ادامه دهند.


